


浸渗设备部:杨盛元 13785770000 杨亚峰 15131730000 浸渗剂部:杨盛元 13785770000 浸渗技术支持:杨经理 15127760000 地址:泊头市西辛店乡北杨庄125号
浸渗剂在使用过程中遇到的常见问题分析
一、先建立排查逻辑:三层归因
浸渗出问题,别急着换胶,按这个顺序定位:
胶液状态(是不是还合格)→工艺执行(参数有没有到位)→工件本身(该不该浸)
多数现场反复出现的不良,根因在第二层的"偷工",而不是胶的问题。
二、胶液自身状态类问题
问题1:槽内整罐固化(最惨烈的事故)
现象:停机一夜后胶液在浸渗罐内凝固成块,工件和筐体被固死。
根因组合拳:遇热聚合+隔绝空气+金属离子催化,三者叠加。已发生过的真实案例:浸渗后未排空液体、产品连同不锈钢筐泡在胶液中过夜,整罐固化,损失1吨多胶液,固化物耐酸碱耐高温,只能电钻钻开粉碎清理。
对策:
储胶罐配制冷机,控制在5~20℃(最佳16~19℃);停机且环温≥25℃时必须开制冷
浸渗完毕立即把胶液排回储液箱,绝不允许工件带筐泡在胶液中过夜
长期停用每天让胶液在浸渗罐与储胶罐间来回转换3次,或底部微开空气管通洁净空气
铜件、铁件、铁质/不锈钢筐体长期浸泡会显著加速固化,铜铁件必须加装400目袋式过滤器,每天下班前过滤
问题2:固化时间越来越长、胶液"发懒"
现象:用久了固化变慢,工件孔隙里的胶发软、不硬。
根因:随着浸渗次数增加,胶液有效成分流失、杂质累积,固化时间自然延长。回收循环型树脂在回收过程中某些成分会流失。
判定与对策:
试管法:直径10 mm试管装胶约3 cm,放入90℃热水中,超过15分钟不固化即需补加固化剂或添加新胶液(另有厂家标准为10分钟内固化合格)
补加量控制在0.2%以下,宁少勿多,最好在厂家指导下添加
可循环回收树脂还应根据密度判断补加树脂恢复剂
问题3:粘度异常上升(渗透能力衰退)
现象:胶液变稠、拉丝,浸渗合格率逐批下滑。
根因:循环使用超过15批次未过滤,铝屑、固化残渣混入,粘度上升渗透能力下降——返修合格率可下滑22%。也可能是储存期过长溶剂挥发或发生预聚合。
判定与对策:
粘度是核心指标,每周测一次,超标即补新液或更换
旋转粘度计测定;无粘度计用目测法:竹签提起胶液无拉丝并快速滴落为正常
至少每月一次300~400目滤布过滤,约半年沉淀48 h放掉底部5~10%("清锅底")
建立日常监控:每日监控聚合时间、密度、粘度三项;聚合时间过快补加未催化的新胶,过慢则加催化剂;粘度急剧上升说明已发生化学反应,不可再用
问题4:胶液分层、沉淀、颜色异常
根因:金属杂质沉淀、油水混入。浸渗罐底部应定期清理,浸渗罐与储液罐之间应设隔滤装置(隔网),防止沉淀物进入储液罐影响贮存稳定性。
对策:严禁真空油、机油、润滑油、防锈油(膏)带入胶液;水分高时可用抽真空方式脱水。
三、浸渗效果类问题(渗漏、假密封)
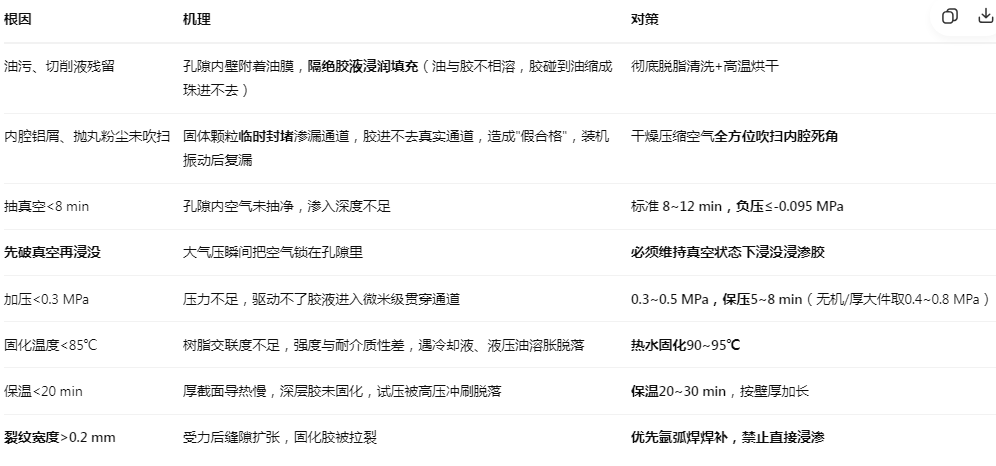
问题5:浸渗后仍漏气/漏水、二次渗漏
这是最常见也最难缠的,根因有8条,每条都有量化失效率:
问题6:"阴阳面"渗透不均
同一工件部分区域渗透充分、部分完全没渗到。根因:螺纹孔、交叉孔道形成气体死区;浸渗槽局部温差超5℃引发对流干扰;增压阶段速率控制不当产生涡流。
对策:装篮时盲孔深孔朝下或侧放、工件间留间隙保证胶液流通、篮具不能过密。
问题7:耐油/耐水压性能差
根因:胶液型号与介质不匹配、固化不完全、微孔未填满。对策:按介质(油/水/高温)选型号,强化真空+加压,确保完全固化。
四、工件外观与清洁度问题
问题8:螺纹孔、盲孔、深孔堵胶
根因:胶液残留过多、清洗不及时、清洗压力不足。螺纹孔内残胶一旦固化极难去除,直接影响装配。
对策:浸渗后尽快清洗,别让胶在表面凝集;提高水洗压力与时间;深孔、螺纹孔人工辅助冲洗/水枪定点冲洗;装篮时让凹面和盲孔朝下或朝外,靠离心力甩出。
问题9:表面起泡、鼓包、脱胶
根因:表面清洗不干净(残留脱模剂、铁锈)、胶液固化不完全、后清洗不彻底。对策:加强脱脂/喷砂、严格按温时曲线固化、残胶彻底清洗。
问题10:工件发黑、黑斑、白斑、白粉(铝件高发)
这是投诉率最高的一类,根因分三条线:
切削液问题:pH值应维持8.0~9.0。pH过高腐蚀工件,过低细菌繁殖;使用时间过长抑菌能力下降,铝氧化物呈粉末纤维状,残留表面形成霉斑
脱模剂问题:劣质脱模剂腐蚀铸件,放久了表面起霜状白斑,擦掉后留下黑斑(有机元素还原成碳或大分子聚合物)
固化水问题:热水pH偏酸或偏碱都会腐蚀铝合金。固化水应采用离子交换水,用冰醋酸调pH至5~7,每3~5天更换一次;也有厂家要求固化槽水pH 7~7.5(加硅酸钠调至8,再用柠檬酸回调)
另外:固化完毕未及时取出晾干、长时间泡在热水里会氧化变色;热水固化时胶受热微膨胀会有微量渗出固化成"砂粒状"物质,属该类胶自身特性,减轻方法是热水固化时将工件上下抖动、左右转动。
存放期发白:残留药剂在高湿环境吸潮析出白斑、腐蚀基材、破坏密封层。清洗后必须充分烘干、冷却至室温再堆放,中长期存放用PE膜+干燥剂、铸铁件加气相防锈袋。
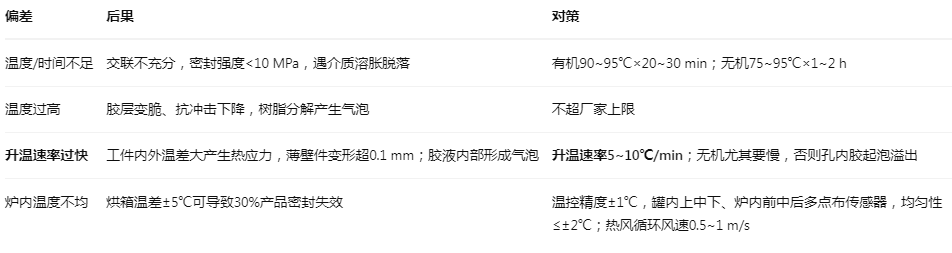
五、固化环节的双向偏差
六、环境因素(常被忽视的隐藏变量)
车间温度 18~25℃(最佳20℃),允许区间15~30℃,波动≤±2℃
低于15℃:粘度上升、渗透差、固化变慢
高于30℃:胶液提前老化凝胶,损耗上升、浸渗合格率下降
相对湿度 40%~60%,不超65%:高湿会让水汽混入胶液、在工件表面凝结,金属件生锈,对厌氧型还会抑制固化
工件进罐前温度尽量接近环境温度——温差大会带入凝露,微孔进水直接导致浸渗失效
浸渗剂储存 8~28℃避光,高温会缩短保质期
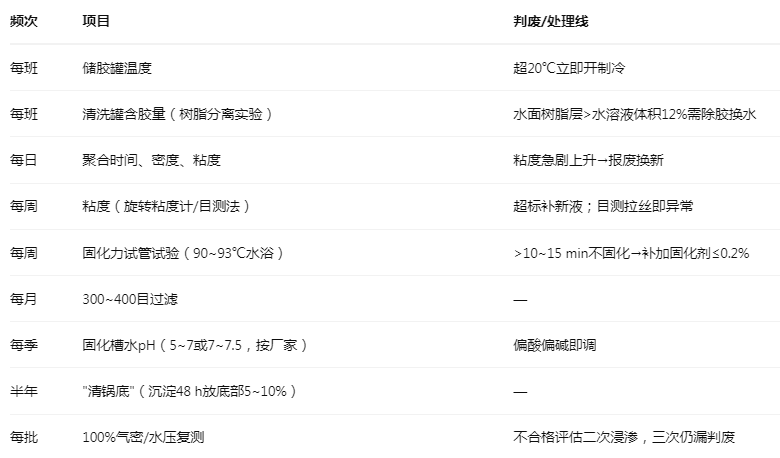
七、一张日常监控表
 备案号:沧公备13090002006013
 >