


浸渗设备部:杨盛元 13785770000 杨亚峰 15131730000 浸渗剂部:杨盛元 13785770000 浸渗技术支持:杨经理 15127760000 地址:泊头市西辛店乡北杨庄125号
浸渗剂的加工注意事项跟铸件在浸渗设备中使用的注意点分析
一、浸渗剂的加工(使用/管理)注意事项
浸渗剂是耗材,不是一劳永逸的介质。绝大多数浸渗失效事故,根源不在设备而在胶液管理。
1.配液与加固化剂
固化剂添加比率为浸渗液的0.2%~0.3%(管理标准0.25%)
正确做法:先从原桶取出需补加的量→装入搅拌桶→加固化剂→搅拌至完全溶解→再倒入浸渗罐或储液箱。严禁直接把固化剂倒进储液罐,局部浓度过高会就地凝胶成块
未加固化剂原液常温可存一年;已加固化剂桶装必须28℃以下仓储
2.温度控制——第一号杀手
浸渗液遇热即聚合固化,这是它的化学本性。
已投入储胶罐的胶液必须配制冷机,控制在5~20℃(最佳16~19℃);冬季停用后重新开机必须先行检查制冷机是否正常
浸渗罐工作时关制冷机,停机且环境温度≥25℃时必须开制冷机;特别注意停电导致温度回升的应急处理
真实事故案例:某现场浸渗后未排空液体,产品连同浸渗筐浸泡在胶液中过夜,次日整罐完全固化——损失1吨多浸渗液,且固化物耐酸碱耐高温,只能电钻钻开粉碎清理,烟尘异味极重,产品报废
3.空气是稳定剂——第二号杀手
绝大多数有机浸渗剂是厌氧/缺氧固化机理,空气反而是它的稳定剂。
长期停用时,储胶罐底部胶液接触不到空气会失稳。对策:停用期间每天让胶液在浸渗罐与储胶罐之间来回转换3次;或在储胶罐底部加装空气管,下班后微开阀门连续通入少量经油水分离器处理的洁净空气
每天连续生产的不用这样做
注意:鼓入的空气必须除水,否则水分进入胶液反而降低性能
4.金属离子污染——第三号杀手
活性铜离子、铁离子是浸渗剂固化的催化剂。与环境高温、底部缺氧叠加时,会急剧加速整槽胶液固化。
标准浸渗剂主要针对铝合金、镁合金、不锈钢等非活性金属,厂家对这些工况实行三包;铜件、铁件不在三包范围
若必须处理铜铁件:浸渗罐与储胶罐之间必须加装400目布袋式过滤机,每天下班前过滤一次滤除铜铁屑;胶液添加量以刚淹没吊篮为度,随用随添,减少存量风险
另外,铁质/不锈钢笼筐长期浸泡也会加速固化——上述事故案例中不锈钢筐就是诱因之一
5.杂质、水分与过滤维护
即使只做铝件,长期使用也会带入油水与杂质,杂质累积到一定程度会出现次品
每月至少一次用300~400目滤布过滤(布袋过滤机用400目)
约半年一次"清锅底":静置沉淀48小时,放出底部总量的5%~10%
水分越多,胶液质量越差;使用中的胶液水分偏高时可用抽真空方式脱水;操作中应避免水及电解质带入
循环使用超过15批次未过滤,铝屑与固化残渣混入会使粘度上升、渗透能力下降,返修合格率可下滑20%以上
6.固化力与粘度定期检验
每周一次固化力试验:8 mm试管装2~3 cm胶液,置90~93℃恒温水浴,10分钟内固化即合格;若超过10%仍为液体,可补加不超过0.2%的固化剂(建议在厂家指导下添加,宁少勿多)
每周检查一次粘度与稳定性,在规定指标范围内方可继续生产
7.最容易被违反的两条
绝对不能把热的工件或热筐体放进浸渗罐——等于直接往胶液里放热源
工件与盛具筐体同样必须干净,无油、无水;浸渗后表面及螺孔里的残胶必须洗净,否则进固化罐后固化堵死螺纹孔,后续极难去除
铸件在浸渗设备中的使用注意点(附机理分析)
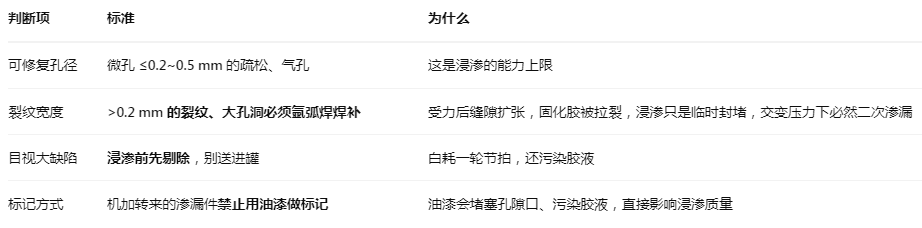
1. 来料把关:先判断"该不该浸"
2.前处理:油污与水分双重清零
脱脂:磷酸三钠30~50 g/L+表面活性剂5~10 g/L,加温70~80℃,5~10 min;或碱性清洗剂60~80℃超声5~10 min
漂洗至pH中性(6~8),防止残碱带入胶液
干燥:80~120℃烘30~60 min(薄壁80℃/1h,厚壁120℃/2h),必须冷却至室温再入罐
打压检漏过的铸件,孔隙内已含水,必须烘干(如铸铁阀体120℃×20 min)
分析:前处理的目的不是"洗干净好看",而是两件事——①防止油污、切屑、灰尘被带入浸渗液,削弱渗透力与粘结力;②防止大量水分进入真空泵并稀释胶液。这是整个工艺里投入产出比最高、却最容易被"省掉"的一环。
3.装筐:摆放方向决定后续清洗成败
工件放置正确且牢固,上层用塑料网板压紧并固定,防止吊运中磕碰、叠压
盲孔、螺纹孔的轴线方向必须刻意安排:凹面和盲孔应朝下或朝外,让胶液在离心时能靠重力与离心力甩出
摆放要易于出水和出胶,不要让零件相互遮挡形成"胶液死角"
分析:有机浸渗剂价格昂贵,必须靠罐内离心甩干回收残胶,这就要求浸渗时的摆放姿态与离心方向匹配。摆放错了,回液率下降、清洗难度上升,螺纹孔残胶固化后直接导致装配报废。
4.真空与加压:两个"抽真空"都不能省
干真空:≤-0.095~-0.099 MPa,保持8~15 min
湿真空(进液后二次抽真空):5~15 min
分析:这两个真空作用完全不同——第一次是抽出孔隙内的空气/水/油;第二次是排出浸渗液自身溶解的气体。省略第二次抽真空,带气的胶液渗进微孔,固化时气体膨胀生成气孔,密封直接失效。现场最常见的偷工就是缩短抽真空时间或"不抽真空直接泡胶"——胶液只能停在表层,水压测试立刻复漏。
5.加压与卸压
压力0.4~0.8 MPa(薄壁件取下限防变形),保压10~20 min
最危险动作:铸件浸渗完毕后必须把压缩空气全部放净才能松动卡紧螺栓,严禁带气压开罐
排液时压力不得大于0.2 MPa,否则会把浸渗液压出罐外伤人
6.离心甩干与两级清洗
甩干转速、时间、正反转程序按工件结构调整;回液效果直接决定消耗成本
一级粗洗(1~3 min)+二级精洗(可360°翻转、配曝气),篮筐上下抖动增加摩擦
监控清洗水含胶量:每周做一次树脂分离实验,若水面树脂层超过水溶液体积的12%,需清除过量树脂并换水
定期更换清洗罐与固化罐的水、清洗罐壁;个别结构特殊件用喷水枪冲洗内孔
分析:清洗的难点是"度"——洗不净则表面结块堵螺纹孔;洗过头或时间过长,会把已渗进孔隙里的胶液倒洗出来,密封失败。无机浸渗剂因含水多、固化收缩约30%,这个矛盾更突出。
7.固化与后处理
有机:90~95℃热水,10~20 min;无机:75~95℃×1~2 h,高温工况件用80℃×2h+110℃×1h阶梯固化;无机升温必须缓慢,否则孔内浸渗剂起泡溢出
固化不足:树脂交联不充分,遇冷却液、液压油溶胀脱落;固化过度:胶层变脆,抗冲击下降
做好防锈、防白粉、防变色措施;工件不要在固化热水中长时间浸泡,避免变色
8.检验闭环
浸渗后必须复测水压/气密,不能浸完直接判合格
不合格件评估二次、三次浸渗,三次仍渗漏判废
合格件的六条标准:不泄漏、不变色、无白粉、不碰伤、不残留胶、不长毛
 备案号:沧公备13090002006013
 >